- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Extrusielijn voor PS-platen: veelvoorkomende productieproblemen en praktische oplossingen voor een stabiele plaatkwaliteit
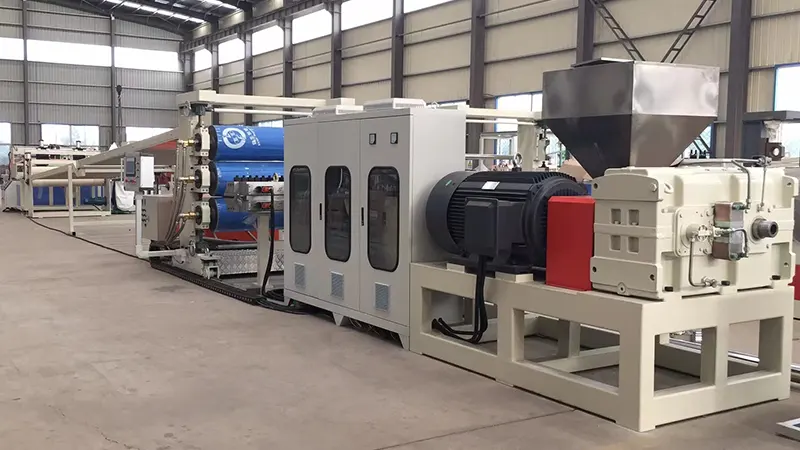
Extrusielijnen voor polystyreen (PS) platenworden veel gebruikt in de kunststofverwerkende industrie, maar bij de daadwerkelijke productie kan elke fase – van de voorbereiding van de grondstoffen tot het wikkelen – problemen opleveren die de kwaliteit en efficiëntie beïnvloeden. Dit artikel onderzoekt veelvoorkomende fouten, hun hoofdoorzaken en praktische tegenmaatregelen op basis van operationele ervaring in de frontlinie, waardoor productieteams problemen snel kunnen diagnosticeren en processen effectief kunnen optimaliseren.
1. Voorbereiding van grondstoffen: praktische overwegingen
Probleem 1: Zilveren strepen of belletjes op het veloppervlak
Dit is een klassiek teken van overmatig vocht. PS is licht hygroscopisch; zelfs kleine hoeveelheden vocht zullen bij smelttemperaturen verdampen, waardoor zilvervlekken op het oppervlak of interne belletjes in de afgewerkte plaat ontstaan.
Oplossingen:
-
Zorg ervoor dat het droogsysteem goed functioneert. Aanbevolen droogomstandigheden: 75–80°C gedurende 2–3 uur.
-
Wanneer u na een uitschakeling opnieuw opstart, moet u het eerste deel van de smelt verwijderen om te voorkomen dat met vocht verontreinigd materiaal de matrijs binnendringt.
-
Verleng in vochtige seizoenen de droogtijd en controleer het vochtgehalte regelmatig. Het beoogde vochtniveau moet lager zijn dan 0,05%.
Probleem 2: Verslechterde mechanische eigenschappen door overmatig gebruik van maalgoed
Het gebruik van randafwerking en schroot is een effectieve kostenbesparende maatregel, maar maalgoed ondergaat bij elke verwerkingscyclus thermische degradatie, wat leidt tot ketenbreuk. Dit resulteert in brosse platen met verminderde slagvastheid.
Oplossingen:
-
Houd het maalgoed tussen de 15% en 25% en pas dit aan op basis van de productvereisten. Voor transparante platen met hoge helderheid dient u het aandeel verder te verlagen of volledig herslijpen te vermijden.
-
Voor gebruik het maalgoed goed laten drogen en ontstoffen om besmetting te voorkomen.
-
Overweeg het toevoegen van impactmodifiers om het verlies aan taaiheid veroorzaakt door maalgoed te compenseren.
2. Extrusiesectie: veelvoorkomende problemen en aanpassingen
Probleem 3: Outputschommelingen leiden tot ongelijkmatige plaatdikte
Dit is een veel voorkomend probleem in het extrusiesysteem, meestal gerelateerd aan een onstabiele schroefsnelheid, inconsistente voeding of fluctuerende vattemperaturen.
Stappen voor probleemoplossing:
-
Controleer op "brugvorming" in de invoertrechter (materiaal hangt op en stroomt niet naar beneden). Installeer een brugbreker of schakel indien nodig over op gedwongen voeding.
-
Controleer de temperatuurinstellingen langs de extrudercilinder. Oververhitting in de invoerzone kan voortijdig smelten en onregelmatige invoer veroorzaken.
-
Installeer een smeltpomp tussen de extruder en de matrijs. Het isoleert effectief de fluctuaties in de schroefpulsatiedruk en zorgt voor een constante matrijsinlaatdruk. Dit is een van de meest effectieve investeringen voor dikteprecisie.
Probleem 4: Afbraak van de smelt en vergeling door te hoge temperaturen
PS heeft een relatief smal verwerkingsvenster. Boven 240°C wordt de thermische degradatie aanzienlijk, wat tot uiting komt in een vergeelde smelt en verminderde transparantie.
Oplossingen:
-
Stel de vattemperaturen in met een geleidelijke gradiënt van de aanvoerzone naar de meetzone, waarbij de maximumtemperatuur op 220–230 °C wordt gehouden.
-
Controleer de schroefsnelheid; overmatige schuifkracht bij hoge toerentallen genereert ongewenste wrijvingswarmte.
-
Voor onderbrekingen van meer dan 15 minuten dient u de temperatuur van het vat te verlagen of de smelt te verwijderen om te voorkomen dat het materiaal gaat zitten en bederft.
3. Sterven- en kalendercontrole: kernpunten
Probleem 5: Aanzienlijke variatie in de dwarsdikte
Dit is doorgaans het gevolg van een onjuiste aanpassing van de lipopening in de matrijs of een ongelijkmatige verdeling van de smelttemperatuur over de matrijsbreedte.
Oplossingen:
-
Pas de matrijslipopeningen aan op basis van de doeldikte. Een gebruikelijk compensatieprincipe is om het midden iets dunner te maken dan de randen om de krimp van de randen te compenseren.
-
Controleer of alle verwarmingsbanden van de matrijs gelijkmatig werken. Ongelijke matrijstemperaturen veroorzaken inconsistente smeltstroomsnelheden.
-
Voor brede platen installeert u een statische menger stroomopwaarts van de matrijs om de uniformiteit van de smelttemperatuur over de breedte te verbeteren.
Probleem 6: Materiaal plakt aan kalanderrollen of rolmarkeringen op het vel
Deze defecten hebben een directe invloed op de oppervlaktekwaliteit en zijn onaanvaardbaar voor toepassingen met transparante platen.
Routebeschrijving voor probleemoplossing:
-
Inspecteer de oppervlakken van de kalenderrollen op krassen, putjes of resten. Voer routinematig polijsten en reinigen uit met speciale rolreinigers.
-
Controleer de temperatuur van drie rollen zorgvuldig: doorgaans wordt de bovenste rol iets heter dan de middelste rol, terwijl de onderste rol het koelst is. Exacte instellingen zijn afhankelijk van de plaatdikte en lijnsnelheid.
-
Als u een lossingsmiddel of een antiblokkeercoating gebruikt, zorg dan voor een uniforme applicatie. Overmatig aanbrengen kan waas of vermindering van de oppervlakteglans veroorzaken.
4. Foam PS-blad: specifieke uitdagingen
Probleem 7: Grove of niet-uniforme celstructuur
Voor geschuimde PS-platen zijn celfijnheid en uniformiteit kritische prestatie-indicatoren. Grove of ongelijke cellen verminderen de mechanische sterkte en thermische isolatie-eigenschappen aanzienlijk.
Belangrijkste controlepunten:
-
De verspreiding van kiemvormend middel (talk) is van het grootste belang. Gebruik ultrafijne talk (deeltjesgrootte kleiner dan 5 μm) en zorg voor een grondige menging tijdens de bereidingsfase.
-
Temperatuurregeling in de secundaire extruder (afkoelfase) is de meest kritische factor voor de schuimkwaliteit. Temperatuurschommelingen moeten binnen ±1°C gehouden worden.
-
Controleer de stabiliteit van de injectie van blaasmiddel; drukschommelingen in het injectiesysteem hebben een directe invloed op de celgrootteverdeling.
Probleem 8: Overmatige krimp bij geschuimde platen
Overmatige krimp leidt tot niet-conforme afmetingen, vooral merkbaar tijdens stroomafwaartse thermovormbewerkingen.
Oplossingen:
-
Pas de afvoersnelheid en de opblaasverhouding (BUR) aan. Juiste trekverhoudingen bevorderen de celoriëntatie, waardoor nakrimping wordt verminderd.
-
Verhoog de dosering van het kiemvormende middel iets – fijnere celstructuren dragen bij aan een betere dimensionele stabiliteit.
-
Houd de wikkelspanning gematigd. Overmatige spanning kan kruipkrimp veroorzaken terwijl de plaat onder spanning staat op de rol.
5. Dagelijks onderhoud en productieoptimalisatie
Controlelijst voor routineonderhoud:
-
Vervang zeefpakketten op basis van stijging van de tegendruk, en niet alleen wanneer de druk kritisch hoog wordt. Stel een vast vervangingsschema op voor consistentie.
-
Trek regelmatig aan de schroef en inspecteer de loop op slijtage. Versleten schroeven verminderen de weekmakercapaciteit en de uitvoerkwaliteit aanzienlijk.
-
Kalanderrollagers en aandrijfkettingen worden vaak over het hoofd gezien als slijtagepunten. Smeer regelmatig en controleer de parallelliteit van de rollen.
Tips voor energie-efficiëntie:
-
Lagere vattemperatuurinstelpunten waar de plastificeringskwaliteit dit toelaat. Elke verlaging van 5°C kan een besparing van ongeveer 3-5% op het energieverbruik opleveren.
-
Isoleer extrudervaten om warmteverlies naar de omgeving te minimaliseren.
-
Slijp randen waar mogelijk online om te voorkomen dat gekoeld schroot opnieuw wordt verwarmd.
Stabiele werking van eenExtrusielijn voor PS-platenhangt af van nauwkeurige monitoring van de conditie van de apparatuur en continue procesoptimalisatie. In de praktijk komen de meeste kwaliteitsproblemen niet voort uit defecten aan apparatuur, maar uit operationele details en veranderingen in de omgeving. Productieteams worden aangemoedigd om gedetailleerde logboeken van procesparameters bij te houden, waarin elke aanpassing wordt gecorreleerd met de resulterende productkwaliteit. Na verloop van tijd wordt dit de meest waardevolle, fabrieksspecifieke referentiehandleiding – veel nuttiger dan welke generieke bedieningshandleiding dan ook.
Stuur onderzoek
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid